


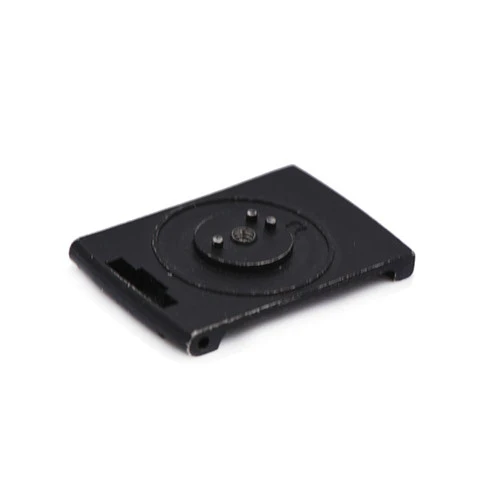


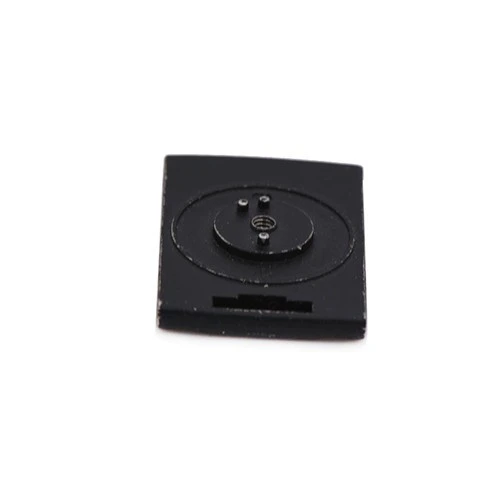
SUS316L Bagian Bagian Cetakan Injeksi Serbuk Logam
316L adalah kelas baja tahan karat, AISI 316L adalah sebutan Amerika yang sesuai, dan sus 316L adalah sebutan Jepang yang sesuai. kode digital terpadu negara saya adalah S31603, nilai standarnya adalah 022Cr17Ni12Mo2 (standar baru), dan nilai lama adalah 00Cr17Ni14Mo2, yang artinya sebagian besar mengandung Cr, Ni, dan Mo, dan angka menunjukkan perkiraan persentase terkandung. Standar nasionalnya adalah GB/T 20878-2007 (versi saat ini).
Deskripsi Produk
|
SUS316L bagian bagian cetakan injeksi bubuk logam |
|||||
|
Barang |
Bahan |
Proses produksi |
Suhu Sintering |
Cetakan |
Kebiasaan |
|
SUS316L |
Besi tahan karat |
Cetakan Injeksi Logam |
1500 derajat |
Untuk disesuaikan |
Ya |
|
Bahan yang Tersedia |
Baja tahan karat rendah karbon, paduan titanium (Ti, TC4), paduan tembaga, paduan tungsten, paduan keras, paduan suhu tinggi (718, 713) |
||||
316L adalah kelas baja tahan karat, AISI 316L adalah sebutan Amerika yang sesuai, dan sus 316L adalah sebutan Jepang yang sesuai. kode digital terpadu negara saya adalah S31603, nilai standarnya adalah 022Cr17Ni12Mo2 (standar baru), dan nilai lama adalah 00Cr17Ni14Mo2, yang artinya sebagian besar mengandung Cr, Ni, dan Mo, dan angka menunjukkan perkiraan persentase terkandung. Standar nasionalnya adalah GB/T 20878-2007 (versi saat ini).
Komposisi kimia
C: Kurang dari atau sama dengan 0.030
Si: Kurang dari atau sama dengan 1.00
Mn: Kurang dari atau sama dengan 2.00
Belerang S: Kurang dari atau sama dengan 0.030
Fosfor P: Kurang dari atau sama dengan 0.045
Chromium Cr: 16.00-18.00
Nikel Ni: 10.00-14.00
Molibdenum Mo: 2.00-3.00
Tahan korosi
316L banyak digunakan dalam industri kimia karena ketahanan korosinya yang sangat baik. 316L juga merupakan turunan dari 18-8 baja tahan karat austenitik, dengan tambahan 2 hingga 3 persen Mo. Atas dasar 316L, banyak jenis baja juga diturunkan. Misalnya, 316Ti diperoleh dengan menambahkan sedikit Ti, 316N diperoleh dengan menambahkan sedikit N, dan 317L diperoleh dengan meningkatkan kandungan Ni dan Mo.
Sebagian besar 316L yang ada di pasaran diproduksi sesuai dengan Standar Amerika. Untuk pertimbangan biaya, pabrik baja umumnya menurunkan kandungan Ni produk ke batas bawah sebanyak mungkin. Standar Amerika menetapkan bahwa kandungan Ni pada 316L adalah 10-14 persen , sedangkan standar Jepang menetapkan bahwa kandungan Ni pada 316L adalah 12-15 persen . Menurut standar minimum, ada perbedaan 2 persen kandungan Ni antara American Standard dan Japanese Standard, yang cukup besar jika dilihat dari harganya. Oleh karena itu, saat membeli produk 316L, pelanggan tetap perlu melihat dengan jelas apakah produk tersebut mengacu pada standar ASTM atau JIS.
Kandungan Mo dari 316L membuat baja ini memiliki ketahanan korosi yang sangat baik, dan dapat digunakan dengan aman di lingkungan yang mengandung ion halogen seperti Cl-. Karena aplikasi utama 316L adalah sifat kimianya, pabrik baja memiliki persyaratan yang sedikit lebih rendah untuk pemeriksaan permukaan 316L (dibandingkan dengan 304), dan pelanggan dengan persyaratan permukaan yang lebih tinggi harus memperkuat pemeriksaan permukaan.
Peralatan mekanis
Kekuatan tarik σb (MPa): Lebih besar dari atau sama dengan 480
Kekuatan luluh bersyarat σ0.2 (MPa): Lebih besar dari atau sama dengan 177
Perpanjangan δ5 ( persen ): Lebih besar dari atau sama dengan 40
Pengurangan luas ψ ( persen ): Lebih besar dari atau sama dengan 60
Kekerasan: Kurang dari atau sama dengan 187HB; Kurang dari atau sama dengan 90HRB; Kurang dari atau sama dengan 200HV
Kepadatan: 7,98g/cm3;
Rasio kapasitas panas spesifik (20 derajat ): 0,502kJ/(g*K)
|
Konduktivitas termal(W/(m*K)) |
||
|
100 derajat |
300 derajat |
500 derajat |
|
15.1 |
18.4 |
20.9 |
Perawatan panas:
Larutan padat 1010 ~ 1150 derajat pendinginan cepat.
Mikrostruktur:
Karakteristik organisasi adalah baja tahan karat austenitik.
Membedakan
Dua baja tahan karat yang paling umum digunakan 304 dan 316 (atau sesuai dengan standar Jerman/Eropa 1.4308, 1.4408), perbedaan utama dalam komposisi kimia antara 316 dan 304 adalah bahwa 316 mengandung Mo, dan secara umum diakui bahwa 316 memiliki ketahanan korosi yang lebih baik . Ini lebih tahan korosi daripada 304 di lingkungan suhu tinggi. Oleh karena itu, di lingkungan bersuhu tinggi, para insinyur umumnya memilih suku cadang yang terbuat dari 316 bahan. Tapi yang disebut tidak ada yang mutlak, di lingkungan asam sulfat pekat, jangan gunakan 316 tidak peduli seberapa tinggi suhunya. Jika tidak, itu akan menyebabkan masalah serius. Siapa pun yang mempelajari mekanika telah mempelajari utas, dan ingat bahwa untuk mencegah utas tersangkut pada suhu tinggi, pelumas padat gelap perlu diterapkan: molibdenum disulfida (MoS2), dari mana dua kesimpulan dapat ditarik: Satu: Mo memang merupakan zat tahan suhu tinggi (tahukah Anda wadah apa yang digunakan untuk melelehkan emas? Wadah molibdenum!). Dua: Molibdenum dapat dengan mudah bereaksi dengan ion belerang bervalensi tinggi untuk membentuk sulfida. Jadi tidak ada satu jenis baja tahan karat yang super kebal dan tahan korosi. Dalam analisis terakhir, baja tahan karat adalah sepotong baja dengan lebih banyak pengotor (tetapi pengotor ini lebih tahan korosi daripada baja), dan baja dapat bereaksi dengan zat lain.
Proses pencetakan injeksi bubuk logam
Pencetakan injeksi serbuk logam adalah proses pencetakan injeksi baru yang dikembangkan berdasarkan pencetakan injeksi tradisional dan metalurgi serbuk. Teknologi cetak injeksi serbuk logam telah menunjukkan keunggulan uniknya dalam pembuatan produk bagian cetak injeksi serbuk logam SUS316L dekat-jaring dengan bentuk kompleks, struktur seragam, kinerja tinggi, kekuatan tinggi, dan presisi tinggi.
• Persiapan bubuk logam
Cetakan injeksi serbuk logam memiliki persyaratan tinggi pada bahan baku, termasuk bentuk bubuk, ukuran partikel, komposisi ukuran partikel, luas permukaan spesifik, dan kerapatan lepas. Metode bubuk bahan baku yang digunakan dalam cetakan injeksi bubuk logam terutama meliputi metode hidroksil dan metode atomisasi. Cetakan injeksi serbuk logam membutuhkan bubuk bahan baku yang sangat halus, sehingga persyaratan cetakan injeksi serbuk logam sangat tinggi.
• Perekat
Pengikat memainkan peran penting dalam cetakan injeksi bubuk logam. Hanya dengan menambahkan pengikat dalam jumlah tertentu, bubuk dapat memiliki fluiditas yang cukup dan cocok untuk cetakan injeksi. Setelah dicetak, pengikat berperan dalam mempertahankan bentuk produk.
Persyaratan pengikat untuk cetakan injeksi bubuk logam meliputi: sudut kontak kecil dengan bubuk, daya rekat kuat; tidak ada pemisahan bubuk dan dua fase; kekuatan tertentu setelah pendinginan; tidak ada retakan serius atau lepuh pada tubuh hijau setelah degreasing. Cacat; viskositas pengikat murni pada suhu injeksi harus kurang dari 0.1Pa·s.
• Mencampur
Pengadukan adalah untuk mencampur bubuk bahan baku dan pengikat secara penuh dan efektif bersama-sama di bawah alat tertentu dan suhu tertentu untuk membuatnya seragam dan memenuhi persyaratan proses injeksi. Karena sifat pakan menentukan kinerja produk.
Oleh karena itu, tahapan proses pencampuran menjadi sangat penting. Ini akan melibatkan faktor-faktor seperti cara dan urutan penambahan pengikat dan bubuk, suhu pencampuran, karakteristik alat pencampur, dll. Indikator penting untuk mengevaluasi proses pencampuran adalah tingkat keseragaman dan konsistensi pakan.
Peralatan pencampur yang umum digunakan termasuk sekrup kembar, impeller tipe-B, sekrup tunggal, pendorong, planet ganda, cam ganda, dll.
• Cetakan injeksi
Dalam proses pencetakan injeksi serbuk logam, pencetakan injeksi merupakan proses penting yang menentukan produksi hijau yang berkualitas. Campuran diaduk dan dipanaskan oleh sekrup di mesin cetak injeksi, dan campuran plastisisasi disuntikkan ke dalam rongga cetakan melalui sistem pengumpanan mesin cetak injeksi, dan tekanan dipertahankan untuk mengkompensasi penyusutan pendinginan.
Setelah pendinginan dan pemadatan, ketika bagian tersebut memiliki kekuatan yang cukup, buka cetakannya, dan keluarkan bagian tersebut dengan bidal untuk mendapatkan warna hijau.
• Baca sekilas
Degreasing adalah proses menghilangkan pengikat sepenuhnya dalam cetakan kosong dengan metode yang tepat. Ada dua metode dasar degreasing: ekstraksi pelarut dan dekomposisi termal.
Indikator penting untuk mengevaluasi berbagai proses degreasing adalah waktu degreasing. Selain itu, jika pembentukan fase cair dapat dihindari selama degreasing, deformasi benda hijau dapat dikontrol secara efektif dan akurasi dimensi setelah sintering dapat dijamin.
• Sintering
Sintering adalah bagian penting dari metalurgi serbuk dan langkah kunci dalam cetakan injeksi serbuk logam.
Dengan produk cetakan injeksi bubuk logam sintering untuk mencapai kepadatan penuh atau mendekati kepadatan penuh pada tahap sintering, perlu untuk mengontrol perubahan suhu sintering, untuk mendapatkan bagian logam dengan kepadatan tinggi, menghindari retakan permukaan, dan bagian dapat mempertahankan bentuk dan ukuran aslinya dengan penyusutan yang sama.
Untuk mengontrol perubahan suhu, proses sintering dilakukan dalam tungku vakum, yang secara akurat dapat mengontrol suhu pemanasan.
Proses Pencetakan Injeksi Logam

Sistem Deteksi


Kirim permintaan
